Оптимизация производственных процессов при промышленной окраске металлоконструкций
Снижение затрат времени и ресурсов при промышленной окраске металлоконструкций достигается сочетанием организационных, технологических и цифровых мер. Предложен последовательный набор практических решений: от диагностики узких мест до внедрения систем обратной связи и цифровизации процессов.
Анализ узких мест и потерь времени в существующем технологическом цикле окраски
На производстве необходимо фиксировать реальное время всех этапов: подготовка поверхности, нанесение грунта, сушка, контроль и упаковка. Часто потери скрыты в перемещениях деталей между зонами, ожидании сушки и ручных операциях по контролю. Анализ включает сбор метрик, построение диаграмм загрузки оборудования и моделирование альтернативных сценариев сменности. Такой подход выявляет «точки холостого хода», где инвестиция в локальные улучшения даёт наибольший эффект.
Рекомендуется фиксировать ключевые KPI:
- время цикла;
- коэффициент использования линии;
- время простоев по причинам;
- процент возвратов по качеству.
Сбор данных вести в формате минутных срезов и сводить их в недельный дашборд для выявления трендов и сезонных аномалий. Такой инструмент позволяет не только видеть текущее состояние, но и прогнозировать потенциальные сбои.
Влияние подготовки поверхности на скорость и долговечность защитного покрытия
Подготовка поверхности — фундамент надёжного покрытия и фактор, который напрямую влияет на скорость работ и долговечность. Механическая обработка, струйная очистка, химическая пассивация и контроль адгезии должны быть отстроены как последовательный процесс с встроенными проверками. Использование контрольных карт, образцовых участков и неручных методов измерения шероховатости и остаточной влаги позволяют уменьшить возвраты и рекламации.
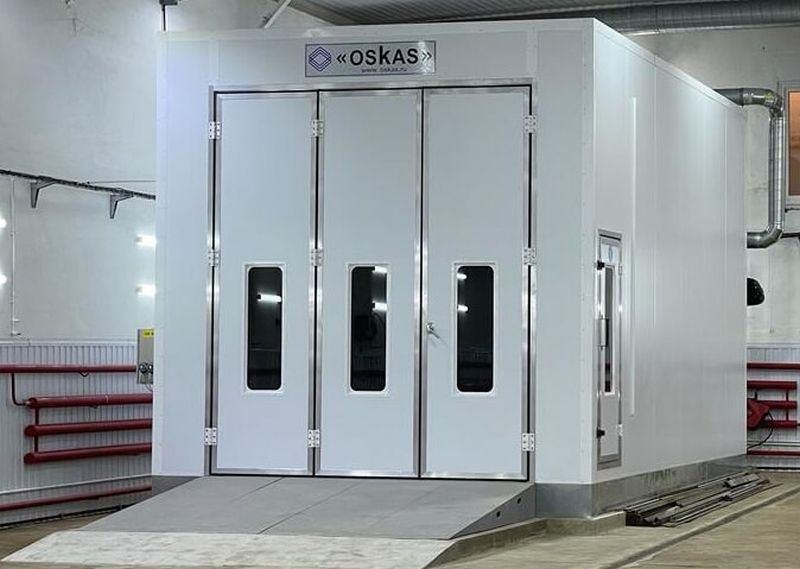
На этом этапе важно оптимизировать последовательность операций и учитывать микроклимат зон нанесения: окрасочные камеры создают контролируемый микроклимат, критичный для адгезии. Существенно уменьшает потери применение стандартных регламентов подготовки для типичных партий и жёсткий контроль параметров на выходе из участка подготовки.
Особое внимание стоит уделять состоянию абразивных материалов, качеству химических растворов и срокам их обновления. Незаметные на первый взгляд отклонения становятся причиной системных дефектов покрытия.
Роль автоматизации и цифровых систем управления в повышении производительности
Автоматизация и цифровые системы управления выступают двигателем стабильности и роста. Интеграция управления подачей лакокрасочных материалов, мониторинга параметров распыления, температуры и влажности в печах с единой MES/SCADA-платформой уменьшает человеческий фактор и позволяет гибко перенастраивать линии под разные типы изделий.
При проектировании автоматизации важно закладывать:
- модульность управления для постепенного ввода;
- телеметрию на критичных узлах;
- алгоритмы предупреждающей диагностики и прогнозного ТО.
Автоматизация также открывает путь к энергосбережению — точечный контроль нагрева и рекуперация тепла снижают энергозатраты без потери качества. Внедрение цифровой твин-модели позволяет моделировать режимы и заранее проверять эффективность настроек.
В системе управления необходимо предусмотреть предиктивное обслуживание: сбор вибро- и температурных данных, планирование запасов критичных деталей и регламенты подготовки персонала для быстрой переналадки и устранения аварий.
Интеграция логистики и организации рабочих зон для сокращения простоев
Логистика и организация рабочих зон — один из ключевых ресурсов оптимизации. Оптимальная планировка учитывает последовательность операций и минимизирует перемещения и перекладывания.
Практические приёмы:
- разделение зон по цикличности партий;
- использование роликовых стеллажей и конвейерной подачи;
- гибкие рабочие станции для мелких элементов.
Чёткое разграничение «чистой» и «грязной» зон, выделение маршрутов для техники и людей уменьшают вероятность перекрёстного загрязнения и простоев. Внедрение визуальных сигналов и kanban-схем для материалов упрощает логистику и снижает риск досрочного истощения расходников.
Одновременно необходимо продумать систему складирования остатков ЛКМ и их прослеживаемость по партиям для минимизации списаний и оптимизации сроков хранения. Важно также учитывать эргономику рабочих мест — рациональное размещение инструментов и расходных материалов снижает утомляемость персонала и ускоряет ритм операций.
Технологические решения для снижения расхода материалов и энергозатрат
Среди эффективных мер:
- Оптимизация режима распыления: подбор давления и сопла с учётом вязкости, температуры и требуемого слоя.
- Внедрение вспомогательных устройств для возврата излишков краски и фильтрации.
- Применение динамического планирования партий для сокращения смен красок.
- Рекуперация тепла в сушильных камерах и использование зонального обогрева.
- Регулярная калибровка оборудования и метрологический контроль расхода материалов.
Такие меры сокращают себестоимость и одновременно улучшают экологический профиль производства. Оценку результата необходимо вести через показатель ROI: сравнивать экономию материалов и энергии с затратами на внедрение за 6–24 месяцев.
Контроль качества и система обратной связи как инструмент непрерывной оптимизации
Контроль должен быть встроен, а не вынесен в конец цепочки: автоматические измерители толщины покрытий, фотометрический контроль блеска, датчики твёрдости и адгезии интегрируются в цикл и формируют базу для анализа трендов.
Следует внедрить регистрацию дефектов с классификацией причин и корректирующими действиями. Для устойчивого улучшения рекомендуется применять метод PDCA и формализованные регламенты «корректировка-проверка» с чёткими SLA на устранение типичных неисправностей.
Практический чек-лист внедрения:
- провести временной аудит цикла и визуализацию потоков;
- внедрить метрологию подготовки поверхности и регламенты очистки;
- постепенно автоматизировать критичные операции и интегрировать MES;
- оптимизировать планировку, маршруты и складирование;
- настроить возвратные схемы материалов и рециклинг;
- интегрировать контроль качества в реальном времени и PDCA.
Автор: Суслин Александр